 Meteen naar de inhoud

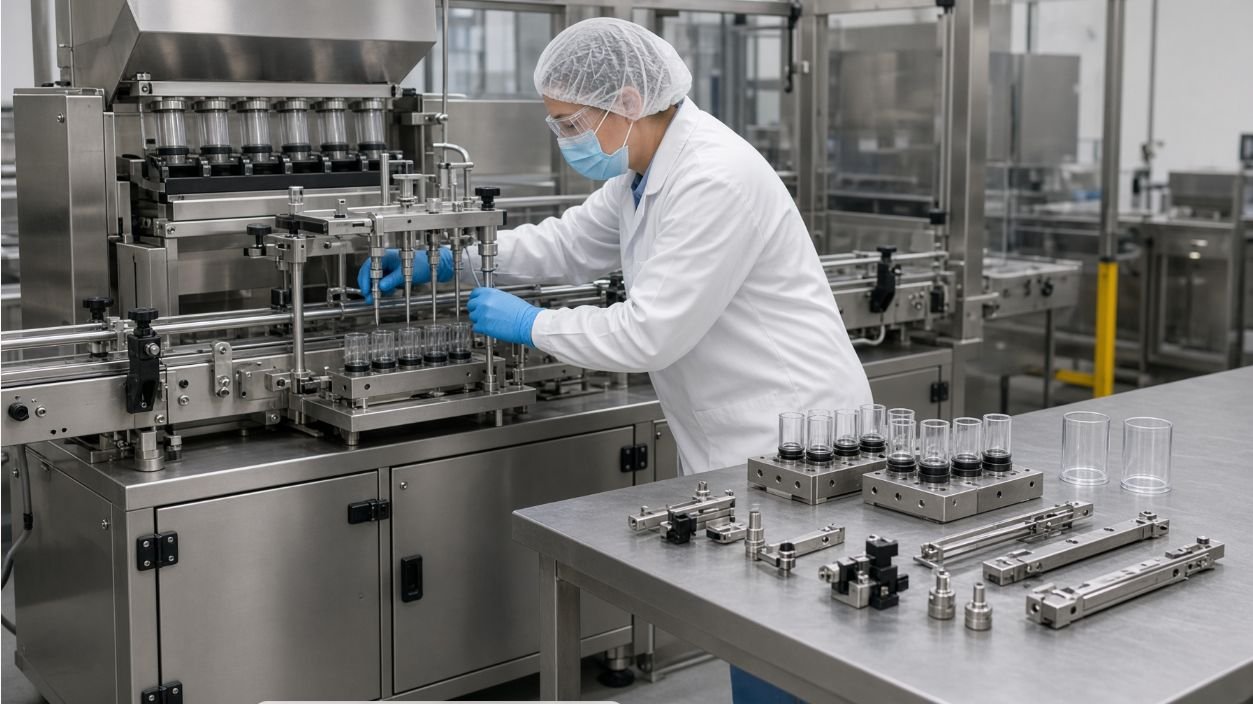
Het is niet ongebruikelijk om twee of drie verschillende formaten gel-aasspuiten op één productielijn te verwerken. Een OEM- of private-labelproducent vult bijvoorbeeld 's ochtends een standaardpatroon van 30 g en 's middags een consumentenspuit van 10 g, terwijl een regionaal merk zowel kakkerlakken- als mierenaas in dezelfde spuit verwerkt. De technische vraag is of de lijn is ontworpen om tussen deze formaten te wisselen zonder de doseerkop te demonteren of de transportband te herbouwen. De meeste vullijnen voor gel-aasspuiten worden in eerste instantie als één configuratie verkocht, maar er wordt verwacht dat ze later meerdere formaten aankunnen. De periode tussen deze twee configuraties is waar de omsteltijd, afval en defecten in de eerste batch in de productie worden meegerekend.
Dit artikel beschrijft hoe formaten die daadwerkelijk een lijn kunnen delen, gegroepeerd kunnen worden, wat er fysiek moet veranderen bij het wisselen van formaten, waar wijzigingsonderdelen en -instellingen vooraf voorbereid moeten worden, en hoe een omschakeling vastgelegd en geverifieerd kan worden zodat het geen terugkerend productierisico meer vormt.
Groepeer formaten eerst op basis van geometrie en dosis.
De eerste planningsvraag is niet "wat verandert er", maar "wat blijft hetzelfde". Twee nominale formaten gel-aasspuiten kunnen zodanig verschillen dat een snelle omschakeling onmogelijk is, of ze kunnen bijna identiek zijn, waardoor een aanpassing binnen enkele minuten kan worden uitgevoerd. Het groeperen van formaten vóór de bouw of uitbreiding van de productielijn is cruciaal om omschakelingen te beheersen of juist een terugkerende bron van fouten te laten worden.
De belangrijke dimensies bij de groepering:
- Buitendiameter en lengte van de loop. Hiermee worden de transportbandbreedte, de steek van de sterwielen, het bereik van de sproeiers en de geometrie van het indexeerstation bepaald.
- Aansluiting tussen tip en nozzle. Een 4 mm-tip, een 5 mm-tip en een Luer-tip vereisen verschillende nozzlehouders en afsnij-instellingen, zelfs bij dezelfde buislengte.
- Sluitingsstijl. Een schroefdop, een drukdop en een geklemde dop vereisen elk hun eigen plaatsings- en bevestigingspunt.
- Toestand van de zuiger/plunjertoevoer. Vooraf geplaatste zuigers, losse zuigers die op de leiding worden geplaatst en plunjerstangen die na het vullen worden gemonteerd, veranderen het aantal betrokken stations.
- Dosisvolume. Een spuit voor een enkele dosis van 1 g en een spuit voor het vullen van grote hoeveelheden van 30 g bevinden zich aan tegenovergestelde uiteinden van het doseerbereik van hetzelfde doseerelement en zijn mogelijk niet met dezelfde pomp te bereiken.
Formaten die alle vijf onderdelen gemeen hebben, kunnen meestal worden geproduceerd met een aanpassing van de armatuur en het recept. Formaten die op drie of meer van deze onderdelen verschillen, vereisen een andere aanpak, mogelijk een aparte productielijn. De meest voorkomende fout is dat twee "30 g"-spuiten van verschillende leveranciers als hetzelfde formaat worden beschouwd, omdat het etiket op elkaar lijkt; de daadwerkelijke cilinders, flenzen en tips zijn mogelijk niet compatibel met dezelfde wisselonderdelen.
Identificeer de wisselonderdelen aan de invoer- en positioneringszijde.
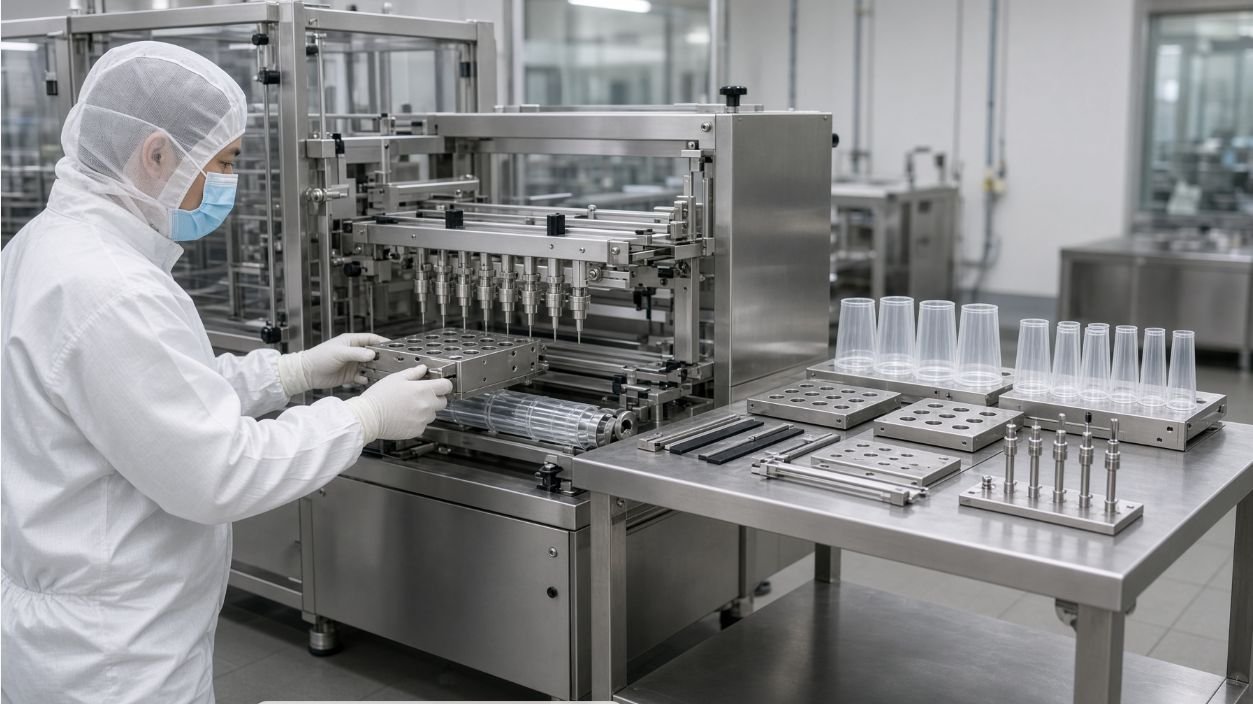
Zodra de formaten zijn gegroepeerd, vallen de fysieke omstelonderdelen uiteen in twee helften van de lijn: aanvoer/positionering en dosering/assemblage. Elke helft heeft zijn eigen omstelonderdelen en omsteltijd, en deze zijn zelden gelijk. Door ze vooraf op papier in kaart te brengen, kan de omschakeling van een ongeplande stop van 90 minuten worden omgezet in een geregistreerde procedure van 20 minuten.
Onderdelen voor aanvoer en positionering omvatten doorgaans:
- Bulkhopper of -bak. Een trechter die is afgestemd op één specifieke looplengte heeft mogelijk een verwijderbaar inzetstuk of een verwisselbare lade nodig om ervoor te zorgen dat losse of voorgeoriënteerde spuiten correct worden aangevoerd.
- Bulktransportband en voororiëntatierails. De breedte, de afstand tussen de rails en eventuele oriëntatiekenmerken zijn afhankelijk van de diameter van de loop.
- Spuitnesten, dragers of sterwielen. Deze houden de cilinder op het doseerpunt vast en bepalen de indexeringsafstand. Een wijziging van de indexeringsafstand is een van de duurste aanpassingen aan een productielijn, omdat deze doorwerkt in de transportband.
- Centreren en registreren van armaturen. De hulpstukken die de loop onder het mondstuk uitlijnen, zijn loopspecifiek; zelfs een verschil van 2 mm in looplengte is voldoende om de uitlijning buiten de tolerantie te brengen.
- Afsluiting van toevoerleidingen en -sporen. Een dopaanvoerbak, een dopgeleider en een dopaanbrengspantang bevatten elk onderdelen van de juiste maat voor één sluitingstype en één sluitingsrichting.
Een nuttige oefening voor een nieuwe productielijn is om op de lay-outtekening elk onderdeel aan te geven dat fysiek beweegt wanneer de productievorm verandert. Alles wat wordt verwijderd en vervangen, is een potentieel veranderingsonderdeel; alles wat wordt aangepast maar niet vervangen, is een instelling. De productielijn moet zo worden ontworpen dat veranderingsonderdelen georganiseerd, gelabeld en voorbereid zijn voordat de omschakeling begint, in plaats van dat er tijdens de omschakeling naar gezocht moet worden.
Bepaal wat er aan de doseer- en assemblagezijde moet bewegen.
Doseren en assembleren is de andere helft van de omschakeling, en daar bevinden zich de meeste instellingen. Het principe is hetzelfde: vervang wat niet verandert tussen de formaten, en pas aan wat wel verandert. Het gevaar schuilt in overaanpassing – het verdraaien van schroeven die correct waren afgesteld voor het vorige formaat – omdat een operator een defect probeert te verhelpen in plaats van een geplande procedure uit te voeren.
Typische vervangingsonderdelen en afstellingen aan de doseer- en assemblagezijde:
- Doseermondstuk en mondstukhouder. Vervang onderdelen; of, als hetzelfde mondstuk opnieuw wordt gebruikt, een volledige reset van de afsnijafstand en de terugzuigafstand.
- Zuigerinvoerstation. Inbrengdiepte, inbrengsnelheid en eventuele ontluchtingsvoorzieningen zijn instellingen; de zuigerkom of het aanvoerkanaal is een onderdeel dat verandert wanneer de zuigerdiameter verandert.
- Plaatsing en fixatie van de sluiting. Vervanging van de sluitkop of dop voor de juiste sluiting; aanhaalmoment of perspassing van de dop als parameter in het recept.
- Inspectie- en afkeuringsstations. Recepten voor visuele controle en gewichtscontrole zijn formaatspecifiek en moeten bij de wisseling van platform worden geselecteerd, niet ter plekke worden bewerkt.
- Codering, labeling en serienummerpatronen. Dit zijn wijzigingen op receptniveau, maar ze worden gemakkelijk vergeten en zouden daarom op het wijzigingsformulier moeten staan.
De juiste volgorde is doorgaans: eerst mechanische onderdelen vervangen, dan receptwijziging, en als laatste de eerste controles. Een andere volgorde leidt vaak tot verspilling doordat verouderde recepten op een nieuw ingestelde productielijn draaien, of doordat nieuwe recepten op de oude apparatuur draaien.
Baseer de eerste controle op het nieuwe formaat, niet op het oude.
De eerste controles vormen het vangnet aan het einde van elke omschakeling en zijn meestal afgestemd op het formaat dat het meest werd gebruikt. Dat is een probleem: het formaat dat wordt opgestart, is het formaat dat de grootste kans heeft om instelfouten aan het licht te brengen, en de controles zouden daarop gericht moeten zijn. Een eerste controle die alleen bevestigt dat "de lijn draait" is geen controle; het is slechts een bevestiging dat de stroom is ingeschakeld.
Handige eerste controles na een formaatwijziging:
- Plaatsing van het vat. De cilinder zit volledig in de houder, met de flens correct uitgelijnd en de punt onder het spuitmondkanaal, op een proefstuk van minstens vijf stuks voordat de eigenlijke test begint.
- Vul het gewicht over een kort tijdsbestek. Weeg N opeenvolgende eenheden af tegen de overeengekomen streefwaarde en tolerantie, en leg ze apart totdat de trend stabiel is.
- Kwaliteit van de zuigerzitting en de sluiting. Controleer de ingebrachte zuiger en de aangebrachte sluiting op hetzelfde korte exemplaar; keur elk exemplaar af met een zichtbare opening, verdraaiing of een niet goed afgesloten dop.
- Cyclustijd versus verwachte tijd. Controleer of de cyclustijd overeenkomt met de verwachte waarde in het recept; een langere cyclustijd betekent meestal dat een opspaninrichting vastloopt, een kortere cyclustijd betekent meestal dat een sensor het onderdeel niet meer detecteert.
- Coderen en labelen. Vergelijk de afdruk of het etiket met de afbeeldingen en codes van het nieuwe formaat op hetzelfde korte voorbeeld.
Pas als die vijf defecten zijn vastgesteld en goedgekeurd, mag de productielijn op volle capaciteit draaien. Tot die tijd is elk product een potentieel defect uit de eerste batch.
Leg de omschakeling vast en controleer deze, zodat deze herhaalbaar wordt.
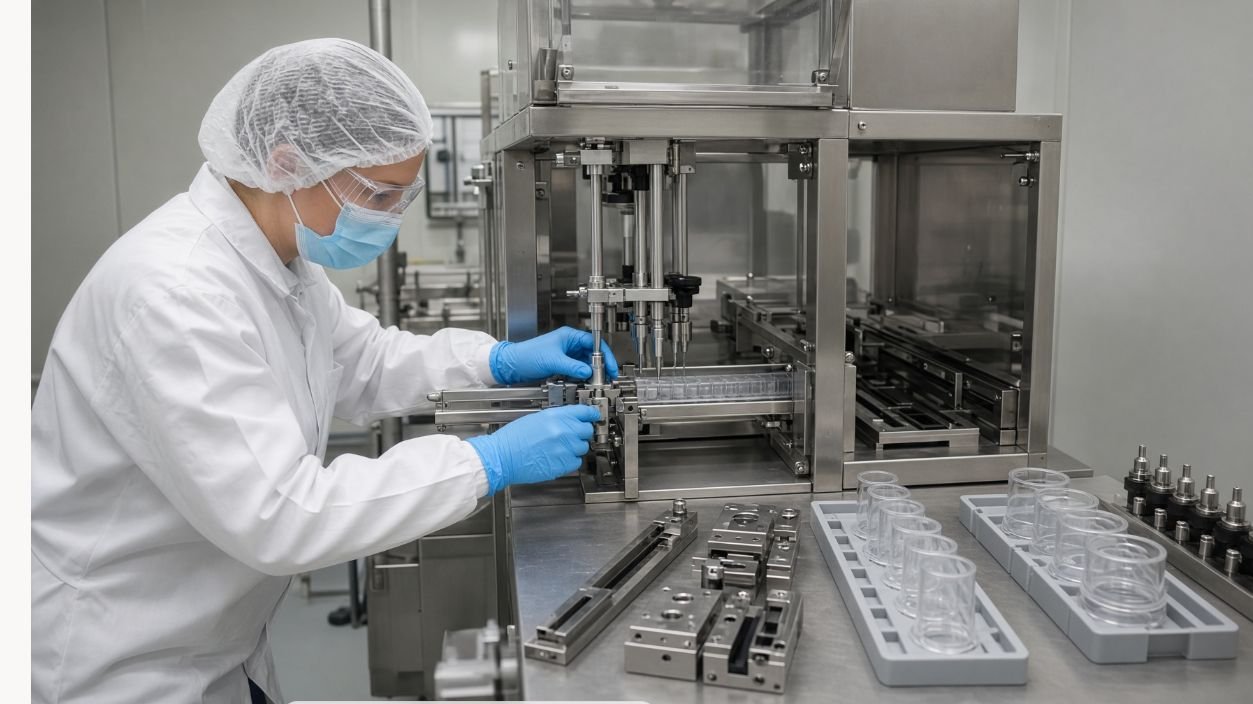
Een omschakeling die niet wordt vastgelegd, moet de volgende keer opnieuw worden uitgevoerd. De vorm van de registratie is minder belangrijk dan de consistentie: elke omschakeling voor dezelfde productielijn moet dezelfde registratie opleveren, zodat de volgende operator, de volgende ploeg en de volgende controle kunnen lezen wat er is gebeurd en daarop kunnen reageren.
Het overdrachtsformulier moet minimaal de volgende gegevens bevatten:
- Het formaat dat naar links wordt gestuurd en het formaat waarmee wordt begonnen, met de batch/partij product en de verpakking aan elke kant.
- De gebruikte wisselonderdelen zijn geïdentificeerd aan de hand van onderdeelnummer en serienummer, zodat slijtage en breuk kunnen worden getraceerd.
- Het recept of de instellingen zijn geladen, inclusief versie, en vergeleken met het recept van het vorige formaat.
- De resultaten van de eerste controle, met de geregistreerde waarden, zijn niet samengevat.
- De tijd tussen het stoppen van de productielijn en de eerste geaccepteerde eenheid, en het aantal afgekeurde producten tijdens de omstelperiode.
- Elke afwijking of abnormaliteit, met vermelding van de genomen actie en de verantwoordelijke persoon.
Twee operationele regels maken het registratieproces nuttig. Ten eerste moet de omsteltijd in de registratie overeenkomen met de overeengekomen streeftijd; zo niet, dan is het verschil een input voor het project en geen tekortkoming waarvoor excuses moeten worden aangeboden. Ten tweede moet de eerste batch na de omstelling worden gemarkeerd op de productiebon, zodat de daaropvolgende processen deze met dezelfde zorg behandelen als de eerste batch na een gereedschapswissel.
Veelvoorkomende risico's en fouten
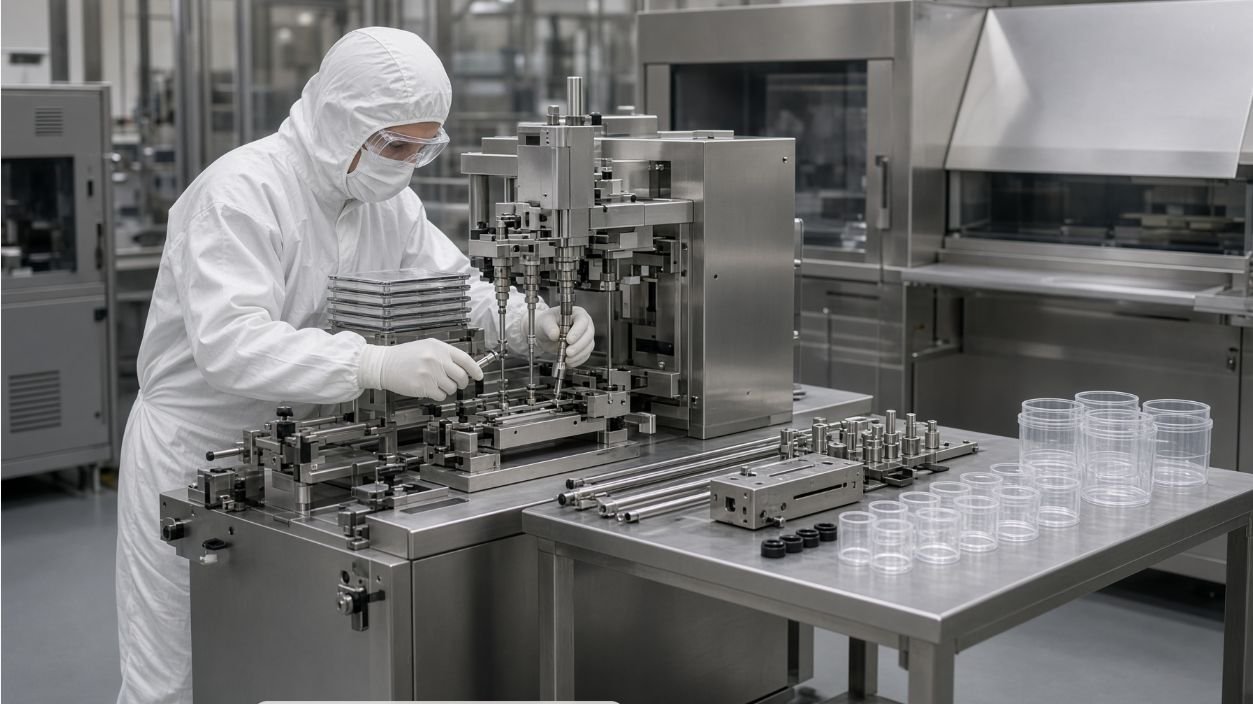
- Formaten worden gegroepeerd op basis van label, niet op basis van geometrie. Twee spuiten van 30 gram van verschillende leveranciers kunnen qua afmetingen zodanig verschillen dat een volledige aanpassing nodig is, en niet alleen het vullen met het juiste recept.
- Het delen van doseringselementen tussen formaten die zich aan tegenovergestelde uiteinden van het doseringsbereik bevinden. Een pomp die geschikt is voor 30 g is zelden de juiste pomp voor 1 g; de slag, de terugzuigkracht en de resolutie zijn niet uitwisselbaar.
- De codeer- en inspectieprocedures vergeten. De mechanische productielijn is soms wel gereed, maar de inspectie en codering vinden nog plaats volgens het recept van het vorige formaat; de eerste producten die de fabriek verlaten, kunnen daardoor met een verkeerde batchcode op de markt komen.
- De eerste controles als een formaliteit beschouwen. Controles die zich richten op het eerder gebruikte formaat missen de fouten die het nieuwe formaat waarschijnlijk zal vertonen.
- Geen voorbereiding van wisselonderdelen. Een operator die tussen formaatwisselingen door op zoek is naar het juiste armatuur, verandert een omsteltijd van 20 minuten in een ongeplande stop van 90 minuten.
- Er is geen registratie van welke onderdelen zijn gebruikt. Zonder registratie kunnen slijtage en breuk niet worden opgespoord, en bij de volgende wisseling van de wacht herhaalt zich dezelfde improvisatie.
Hoe King Pack deze applicatie ondersteunt
King Pack Machinery (Wuxi King-Pack / Wuxi Jingpai Machinery Co., Ltd., opgericht in 2009, met een kernteam van technici met meer dan 20 jaar ervaring in de branche) biedt ondersteuning voor het wisselen van gel-aasspuitformaten als een standaardfunctionaliteit van de productielijn, en niet als een achteraf toegevoegde optie. De relevante ondersteuning is:
- Controleer de opmaak en groepering vóór het aanvragen van een offerte. King Pack beoordeelt het volledige assortiment spuiten van de koper en bepaalt welke formaten dezelfde wisselonderdelen kunnen gebruiken en welke aparte productielijnen vereisen, voordat er specificaties voor de apparatuur worden vastgesteld.
- Onderdelen voor de wisseling van onderdelen zijn georganiseerd en klaargezet. Wanneer een productlijn met multi-formaatfunctionaliteit wordt verkocht, worden de wisselonderdelen voor elk ondersteund formaat gelabeld en georganiseerd geleverd, zodat ze vóór de omschakelingsperiode klaar kunnen worden gezet.
- Receptbeheer en versiebeheer. Vul-, doseer-, inspectie- en codeerrecepten worden opgeslagen en geladen op basis van een formaatcode, zodat bij een omschakeling een bekend recept wordt geladen in plaats van dat er ter plekke een recept moet worden bewerkt.
- Controleer allereerst of het protocol wordt ondersteund. Een conceptprotocol voor de eerste controle, afgestemd op de overeengekomen formaten, wordt bij de productlijn geleverd; afwijkingen van het protocol worden vastgelegd per eigenaar en datum, conform de FAT-registratie zoals beschreven in de checklist voor de acceptatietest.
King Pack presenteert omsteltijd niet als een marketingcijfer. Omsteltijd is een projectresultaat dat afhangt van de formaten, de overeengekomen omstelonderdelen, de geladen recepten en de operators die de lijn bedienen. Dat resultaat moet met de lijn meereizen in de vorm van een officieel document, niet in een bewering in een brochure.
Conclusie
Een vullijn voor gel-aasspuiten kan meerdere formaten alleen goed verwerken als de omschakeling wordt behandeld als een geconfigureerde functionaliteit, en niet als een terugkerende productieverrassing. Het werk wordt gedaan voordat de formaatwisseling begint: groeperen, identificatie van de te wijzigen onderdelen, receptbeheer, eerste controles en een schriftelijke registratie. Wanneer dit op zijn plaats is, is een omschakeling een gecontroleerde overgang tussen formaten. Wanneer dit niet het geval is, is elke omschakeling een korte, herhaalde trainingssessie tijdens de duurste ploegendienst van de klant.
Bent u klaar om de omschakeling voor uw spuitformaten te plannen? Stuur ons het volledige spuitassortiment met tekeningen, het geplande batchschema tussen de formaten en de inspectie- en codeervereisten, en vraag een omschakelingsplan en -protocol aan.
Schoonmaak, onderhoud, nutsvoorzieningen en controle bij wisseling van personeel
Het onderhoud en de reiniging van spuitvulmachines moeten alle onderdelen omvatten die in contact komen met het product of waaraan druppels kunnen worden blootgesteld, inclusief de trechter, pomp, kleppen, slangen, doseerkamer en spuitmonden. De checklist voor de apparatuur moet los staan van de door de klant goedgekeurde reinigingsvalidatie- en vrijgaveprocedure.
| Te bevestigen item | Waarom dit zo belangrijk is | bewijsmateriaal |
|---|---|---|
| Product en viscositeit | Regelt de toevoer, dosering en het gedrag van de sproeier. | Productbeschrijving en representatieve voorbeelden |
| Spuit en sluiting | Definieert de formaatverwerking en de assemblagevolgorde. | Tekeningen, componenten en formaatmatrix |
| Test en acceptatie | Laat zien hoe de voorgestelde reikwijdte wordt bewezen. | FAT-protocol, records en open-point logboek |
FAQ
Wat moet er gecontroleerd worden vóór de herstart?
Controleer de onderdelen die in contact komen met het product, de afdichtingen, de leidingspeling, de herassemblage, de nutsvoorzieningen, de recept- of formaatinstellingen en het vereiste herstartverslag.
Hoe moet een formaatwijziging worden gedocumenteerd?
Vermeld de verwijderde en geïnstalleerde onderdelen, instellingen, controles, monsters, afwijkingen en de verantwoordelijkheid voor de vrijgave van het nieuwe formaat.
Gerelateerd: Hoe kies je een vulmachine voor veterinaire spuiten · Checklist voor intramammaire vullijnen (URS en FAT) · Vraag een offerte aan
